Услуги кислородной резки металла
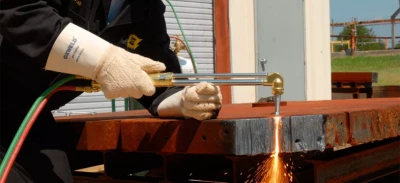
Технология газокислородной резки металла остается востребованной, несмотря на широкое распространение других способов. В некоторых случаях ей нет альтернативы.
Преимущества и недостатки технологии
К достоинствам методики относятся:
- Возможность резать металлические пласты большой толщины или пакетированные листы.
- Допустимость обработки материала на нужной глубине и сквозной резки.
- Невысокие затраты на расходные материалы.
- Хорошая скорость.
- Доступность выполнения сложных разрезов, в т.ч. многоступенчатых.
- Мобильность (применение способа в сложных условиях).
Недостатки технологии ограничивают ее применение. После раскроя ручным аппаратом во многих случаях требуется дополнительная обработка для точной подгонки по размерам. Приемлемое качество достигается при резке металлического листа толщиной 4 мм и более.
Воздействие на материал высокой температуры может деформировать его. Для демонтажа это не существенно, но при раскрое вносит дополнительные трудности. От оператора требуются высокая квалификация, опыт. Новичкам доступны несложные раскрои тонких листов по прямой линии.
Метод взрывоопасный, возможно возгорание. Требуется неукоснительное соблюдение правил безопасности, тщательная подготовка аппаратуры и рабочего места.
Перечисленные недостатки присутствуют в основном при ручной резке. Использование автоматических аппаратов избавляет от большинства проблем, возникающих при газопламенном раскрое металла.


Технология кислородной резки металла
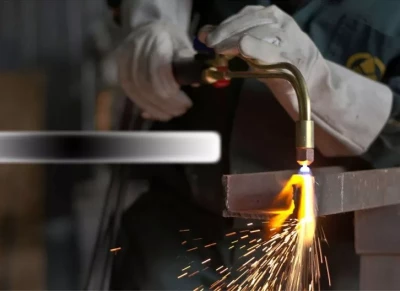
Технология основана на свойстве металла сгорать при нагревании до температуры +1300…+1400°С. Продукты, образующиеся при горении, выдуваются газовой струей.
Процесс происходит в такой последовательности:
- Металлическую заготовку разогревают пламенем. Применяют горючие вещества: пропан, ацетилен, керосин, природный газ.
- На разогретый участок направляют струю кислорода, который воспламеняется от высокой температуры.
- Металл начинает гореть в месте соприкосновения с пламенем. Резак перемещают по намеченной линии, добиваясь нужного результата.
На процесс резки влияет состав металла. Температура горения должна быть меньше той, при которой вещество начинает плавиться. В противном случае оно переходит в жидкое состояние до того, как начнет сгорать.
При горении образуются оксиды, для плавления которых требуется температура ниже, чем для окисления металла. Если материал не отвечает требованиям, понадобятся специальные флюсы, выдувающие шлаки.
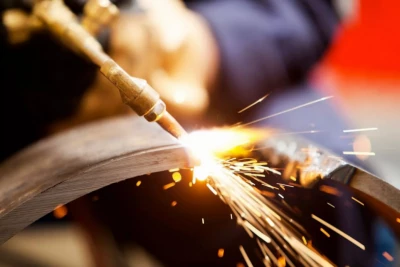
Для поддержания резки требуется много тепла. Основную часть отдает сгорающий металл, только около 30% - пламя из резака. При этом материал не может обладать высокой теплопроводностью: если он интенсивно охлаждается, процесс прерывается.
Перечисленным требованиям больше всего соответствуют стали с низким содержанием углерода. Они начинают окисляться при +1300°С, а плавиться - при +1500°С. Чем больше углерода в материале, тем выше температура его горения и тем лучше его плавкость. Резать металл с увеличенным процентом углерода труднее.
В чугуне содержится 1,7% углерода и более, поэтому металл начинает плавиться раньше, чем образующиеся оксиды. К тому же они сильновязкие и выдуваются с большим трудом. Не отвечает условиям хромистая сталь, у которой при горении образуются оксиды, плавящиеся при температуре +2000°С. У алюминия они плавятся при +2050°С, режущая струя кислорода не может их выдуть. Эти металлы режут с применением флюсов.
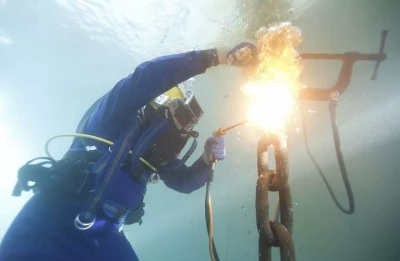
Резка под водой
Металл под водой режут при аварийно-спасательных работах, ремонте и подъеме судов. Работа специфическая: глубина до 30 м, ограниченная видимость, затруднены движения оператора в водолазном костюме. В таких условиях раскраивают сталь толщиной до 7 см, а с бензокислородным резаком - до 10 см.
Операции проводят с применением газопламенной, дуговой или кислородно-дуговой технологии. Для любого способа необходимо создать газовую среду искусственным и естественным путем. В последнем случае газовый пузырь возникает при нагреве металла. Он создает пространство, свободное от воды, в котором находятся пламя и нагреваемый участок.
Применяются специальные резаки, работающие на водороде или бензине. Они создают пламя, мощность которого в 10-15 раз выше, чем на воздухе при такой же операции. Это объясняется высокой интенсивностью охлаждения металла. Ими же создается и поддерживается газовый пузырь. Для этих целей используется оксид углерода, углекислый газ и дополнительный воздух.
Если работают на небольших глубинах, пламя зажигают на поверхности, подают сжатый воздух, опускают резак под воду. На большой глубине применяется подводное разжигание. Используют аккумуляторную батарею и зажигательную дощечку.
Виды кислородной резки металла
Существует несколько видов кислородной резки. Каждая технология рассчитана на применение разных аппаратов и газов.
Резка пропаном используется для раскроя сталей, содержащих малую долю углерода, сплавов титана или низколегированной стали. Высокоуглеродистые металлы по этой технологии не режут. Пользуются метаном или ацетиленом, которые повышают производительность.
Для воздушно-дугового метода применяют резак со встроенным электродом. Он необходим, когда требуется сделать широкие разрезы. Резаком создается электродуга, которая дополняет горящую струю кислорода. Металл плавится по линии реза, газ выдувает продукты горения. Изделия большой толщины данным способом не раскраивают.

Необходимость в методе с применением флюсового порошка возникает при работе с материалами низкой пластичности. При сгорании таких сплавов на поверхности образуется прочная пленка из оксидов. Флюсы помогают удалить ее. Способ эффективен при работе с чугуном, медью, бронзой, латунью, железобетоном, зашлакованными заготовками.
Если требуется разобрать металлические конструкции, разделать технологические отходы, массивные заготовки, применяется копьевая методика. Кислород подается через тонкую трубку - копье, которое дополнительно концентрирует режущую струю. Копье - расходный материал. При его горении повышается температура и эффективность плавления металла, возрастает скорость резки.
Классификация оборудования для резки кислородом
Способы обработки металла кислородной резкой бывают ручными и механизированными. Самая распространенная модель резака - Р1-01. Более высокой мощностью обладают Р2-01 и Р3-01П. Они отличаются размерами сопел, давлением. Их назначение - обеспечить точную дозировку и соединение газа с кислородом, получить разогревающее пламя, ввести его в рабочую зону. Они бывают Г-образными (их используют при ручном раскрое) и прямыми (в виде сопла для механизированной работы).
Наиболее часто применяются инжекторные резаки, позволяющие работать со сталью толщиной до 3 см. Компоненты для приготовления горючей смеси подаются по разным подводам, смешиваются в специальной камере. Потоки регулируют вентилями, изменяя силу разогревающего пламени и режущей струи.
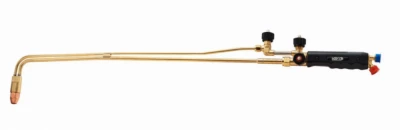
Горелки безынжекторного типа подают смеси на основе разных газов:
- ацетилена;
- пропана, бутана или их смеси;
- природного;
- бензиновых, керосиновых паров.
Кроме резака, оборудование включает другие приборы:
- редуктор, понижающий давление газа;
- кислородные и газовые баллоны с вентилями;
- манометры;
- шланги.
На промышленных предприятиях пользуются автономными столами с программным управлением. Они режут металл по параметрам, заданным оператором, создают температуру +1000…+3200°С. Работают только с листовым прокатом, выполняя прямой или дуговой раскрой. Нагреватели ацетиленовые или пропановые, резаки прямые в виде сопла.
Специальные машины работают стационарно. Они используются совместно со вспомогательными устройствами:
- столом;
- механизмом для удаления отходов;
- устройством подачи заготовки;
- вентиляцией.
Большие объемы толстого высокопрочного металла обрабатывают стационарными аппаратами типа «Гугарк». Их встраивают в специальный станок, который передвигает оператор. Высокая эффективность обеспечивается отдельным компрессором, который увеличивает давление газов в системе. Он работает от 380 В, что исключает мобильность.
Станки могут быть переносными, работающими по одному принципу со стационарными.
Как подготовить поверхность
Перед раскроем поверхность материала готовят, удаляя грязь, окалину, ржавчину, краску, масло. При использовании ручных аппаратов на металл направляют пламя и прогревают его полосой в 3-5 см. Подготовка завершается зачисткой специализированной щеткой.
При работе на стационарных агрегатах проводят правку листов на вальцах. После обработки снижается внутреннее напряжение в листах, уменьшается риск тепловых деформаций. Ровная поверхность позволяет выдерживать постоянную высоту резака над металлом. Зачистку поверхности проводят дробеструйным аппаратом, реже используют химические средства.
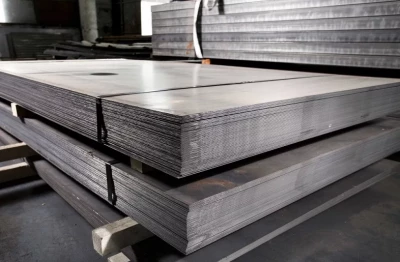
Листы укладывают на подставки. Под ними оставляют пространство размером в половину толщины металла, добавляют 10 см. Зазор необходим для свободного выхода горящей газовой струи. Если пространства мало, поток возвращается, нагревая снизу металл и сбивая пламя. Это снижает скорость процесса, приводит к деформации листов.
Особенности выполнения работ
Работа с применением газов, кислорода, открытого огня повышает риск пожара, взрыва. Поэтому необходимо строго соблюдать меры безопасности:
- не использовать для подогрева металла только сжиженный газ;
- не применять жидкие горючие смеси;
- обеспечивать хорошую вентиляцию закрытых помещений;
- размещать баллоны в 5 м и более от рабочего места.
Расход газа при резке
Точно рассчитать расход газа невозможно.
Он зависит от нескольких факторов:
- применяемой техники раскроя;
- квалификации оператора;
- толщины металла;
- ширины реза.
Существенное влияние на количество потребляемого газа также оказывает свойство разрезаемого материала - температура, до которой его приходится разогревать. На термостойкие сплавы расход больше.
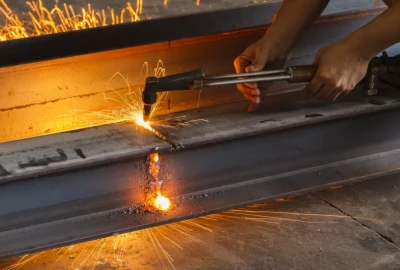
Модель резака тоже влияет на расход. Стандартный Р1-01 потребляет 10 м³ кислорода и 0,7 м³ ацетилена за 1 час работы. Пропана уходит больше - 1 м³. Другие модели отличаются повышенным расходом.
Многое зависит от исправности оборудования, правильной настройки, степени очистки газа. Если он грязный, шлаки скапливаются снизу, замедляется скорость реза, расход газа увеличивается.
Качество и скорость резки
Чтобы обеспечить качественную резку, оператор должен настроить и одновременно контролировать:
- Подачу кислорода. При нехватке материал окисляется не полностью, отходы плохо удаляются. Если его много, рабочая зона охлаждается, горение нестабильное.
- Пламя подогрева. Его мощность настраивают в зависимости от толщины металла.
- Длину факела. Она должна быть больше толщины металла, чтобы выдуть шлаки.
Скорость должна обеспечить раскрой материала на всю толщину. Газорезчик выбирает, с какой скоростью передвигать резак, по нескольким признакам. Если параметр выбран правильно, с наружной стороны листа вылетают искры и шлак (небольшим потоком, направленным параллельно кислородной струе).
При малой скорости оплавляются верхние кромки, по направлению резки вылетает искрящийся шлак. Если скорость большая, он направлен в обратную сторону. Металл может прорезаться не полностью.

Рабочий процесс
Перед началом работы проверяют оборудование на правильность подсоединения рукавов, герметичность. Также осуществляют проверку инжекторной способности резака:
- отсоединяют газовый рукав;
- открывают вентиль на кислородном баллоне и оба на резаке;
- приставляют палец к штуцеру подачи газа (должно чувствоваться втягивание).
Подсоединяют газовый шланг.
Затем действуют в такой последовательности:
- Устанавливают рабочее давление. На баллоне с кислородом манометр должен показать 5 атм, на газовом - в 10 раз меньше (0,5 атм).
- На резаке немного открывают оба вентиля (на четверть оборота). Сначала кислородный (создается разрежение в каналах), затем газовый.
- Поджигают появившуюся струю горючей смеси. Пламенем нагревают металл в начале реза до появления соломенного цвета.
- Добавляют подачу кислорода, чтобы приступить к раскрою. На пламени должна появиться коронка.
Перед началом работы проверяют оборудование на правильность подсоединения рукавов, герметичность. Также осуществляют проверку инжекторной способности резака:
- отсоединяют газовый рукав;
- открывают вентиль на кислородном баллоне и оба на резаке;
- приставляют палец к штуцеру подачи газа (должно чувствоваться втягивание).
Подсоединяют газовый шланг.
Затем действуют в такой последовательности:
- Устанавливают рабочее давление. На баллоне с кислородом манометр должен показать 5 атм, на газовом - в 10 раз меньше (0,5 атм).
- На резаке немного открывают оба вентиля (на четверть оборота). Сначала кислородный (создается разрежение в каналах), затем газовый.
- Поджигают появившуюся струю горючей смеси. Пламенем нагревают металл в начале реза до появления соломенного цвета.
- Добавляют подачу кислорода, чтобы приступить к раскрою. На пламени должна появиться коронка.
Если мундштук греется, его охлаждают водой. Для этого закрывают газовый вентиль, кислородный оставляя открытым.

После окончания резки
Чтобы закончить работу, выполняют несколько последовательных операций:
- перекрывают подачу газа, затем кислорода;
- закручивают краны на баллонах;
- на горелке открывают вентиль, чтобы стравить остатки газа;
- прочищают форсунку.
Покидая рабочее место, проверяют, нет ли посторонних запахов и задымленности.
Какой газ использовать для подогрева - пропан или ацетилен
Наиболее часто для подогрева пользуются пропаном.
Выбор объясняется его преимуществами перед другими газами:
- большей безопасностью (по сравнению с ацетиленом);
- запахом добавок, указывающим на разгерметизацию;
- низкой стоимостью.
При некоторых обстоятельствах предпочтительнее ацетилен, обладающий большей энергией. Это необходимо для раскроя толстых деталей, большей скорости работы.
Но у него есть ряд недостатков:
- трудность в использовании;
- высокая цена;
- неприятный запах.
Бытовой газ смешивают с бутаном, который замедляет горение (и потому не подходит для резки металла). В промышленном пропане нет этих примесей.